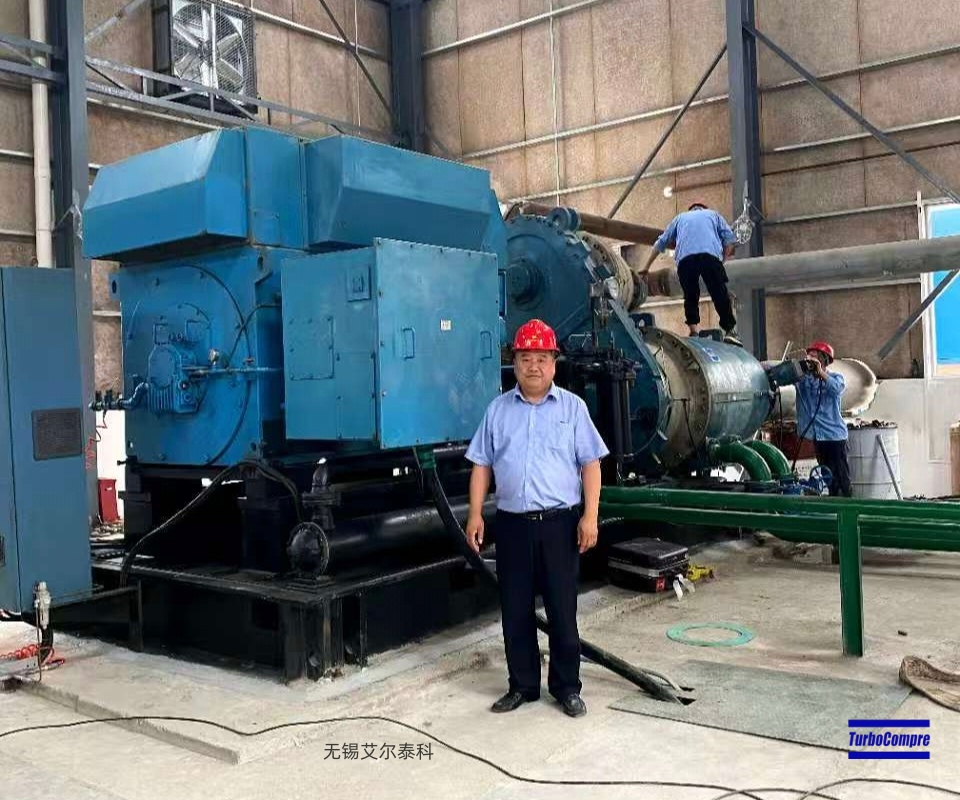
当离心式空压机、工艺气体压缩机或透平机械的核心部件损坏时,通过逆向测绘复制原有零件,往往被视为一种快速、经济的替代方案。然而,零件尺寸相同,并不意味着性能、强度和使用寿命相同。
对于高速旋转机械而言,轴的几何精度、齿轮的齿形参数、叶轮的三维流道,以及材料、热处理和加工工艺,都会影响设备的运行状态。即使替换件在外观和基本尺寸上与原件相似,也可能因隐藏的设计偏差而产生振动、效率下降、轴承损坏,甚至引发严重的机械故障。
因此,在离心压缩机和透平机械的维修及国产化替代过程中,真正需要关注的不是零件能否被复制,而是复制后的零件能否满足原有设备的设计要求,并在实际工况下长期可靠运行。
逆向测绘通常通过三维扫描、尺寸测量、轮廓检测等方法获取原有零件的几何信息。这些方法有助于还原零件形状,但无法仅凭外形准确判断全部设计参数和制造要求。
核心部件的可靠性还取决于以下因素:
材料性能: 材料牌号、强度、韧性、洁净度及疲劳性能。
热处理工艺: 硬度、硬化层深度、组织状态及残余应力。
加工精度: 形位公差、同轴度、圆跳动、表面粗糙度及配合精度。
实际运行条件: 转速、温度、载荷、润滑条件及动态响应。
原始设计参数: 应力分布、齿轮啮合特性、叶轮气动性能及转子动力学特性。
另一个容易被忽视的问题是,旧零件往往已经发生磨损、变形或局部损伤。直接按照损坏后的尺寸进行复制,可能把原有缺陷带入新零件。
对于离心压缩机及相关透平机械,API 617 等行业标准也体现了专业压缩机设计与制造对工程要求的重视。具体项目应根据设备类型、应用场景及适用标准确定技术要求,而不能仅以尺寸一致作为验收依据。
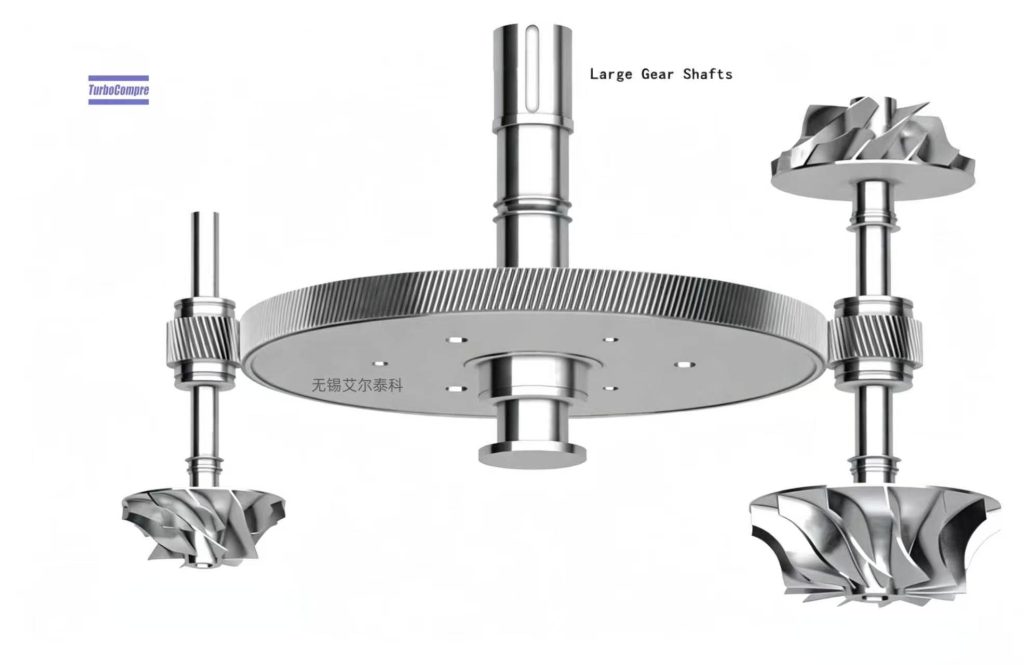
轴是高速旋转机械的重要承载和传动部件,负责传递扭矩、支撑旋转组件,并与轴承、密封及叶轮等部件共同构成转子系统。
轴的制造质量直接影响设备的振动、运行稳定性和使用寿命。
1. 同轴度与跳动误差
如果轴颈、叶轮安装位置及轴承配合部位的几何精度不符合要求,可能造成装配偏差、振动增大,并影响轴承和密封间隙。
2. 材料及热处理不符合要求
轴在高速旋转和交变载荷下长期工作,需要具备适当的强度、韧性和疲劳性能。如果材料选择或热处理不当,可能增加疲劳裂纹、局部损伤甚至断裂的风险。
3. 配合尺寸与表面质量存在偏差
轴承位、轴肩、叶轮安装部位等关键尺寸如果存在误差,可能影响过盈配合、定位精度和载荷传递,进一步增加运行风险。
4. 忽略转子动力学特性
轴并不是孤立工作的零件。轴的刚度、质量分布及装配状态都会影响转子的动态特性。仅仅复制外形尺寸,并不能保证替换后的转子具有相同的临界转速和振动响应。
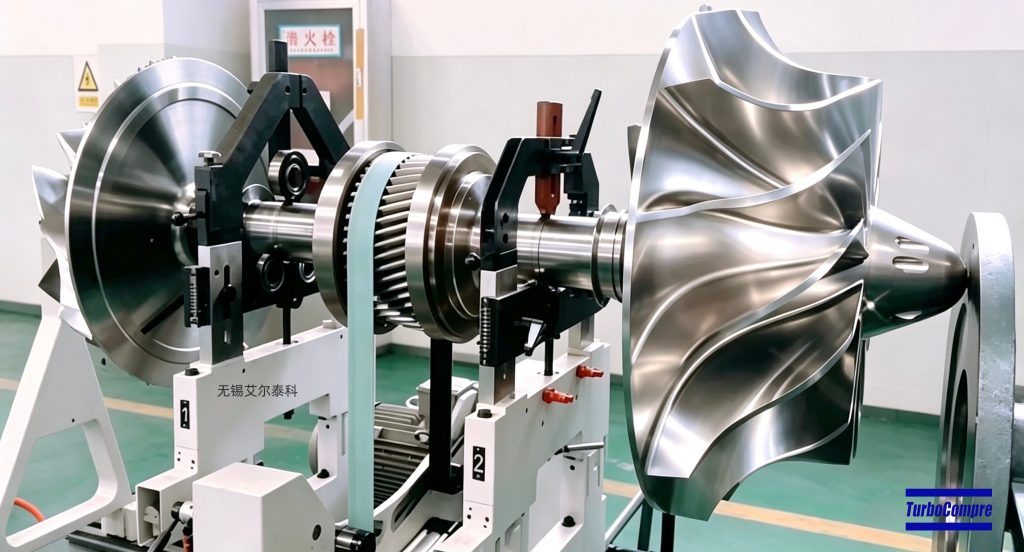
因此,轴的替换制造应根据具体设计要求开展材料验证、尺寸与形位检测、必要的无损检测,以及适用的转子动力学分析和动平衡验证。
在整体齿轮式离心压缩机及其他齿轮传动设备中,齿轮需要在高速和载荷条件下持续工作。其可靠性不仅取决于齿数、模数和外形尺寸,更取决于精确的齿形设计、加工精度和热处理质量。
1. 齿形参数错误
齿廓、螺旋角、齿向及齿形修形等参数出现偏差,可能改变齿轮啮合状态和载荷分布,造成局部应力集中。
2. 热处理质量不足
齿轮的表面硬度、硬化层深度和心部性能需要与设计要求相匹配。处理不当可能加速齿面磨损、点蚀或齿面剥落,严重时还可能导致轮齿损坏。
3. 齿面接触不均匀
如果齿轮加工精度或装配位置不合适,齿面可能出现局部接触,导致载荷分布不均、温升增加、噪声和振动加剧。
4. 忽视高速啮合特性
高速齿轮系统对制造误差和啮合激励较为敏感。即使齿轮可以正常装配,也不代表其啮合精度、动态性能和长期可靠性符合要求。
因此,齿轮替换不能只关注尺寸复刻,还应根据具体结构和工况开展齿形及齿向检测、材料和热处理验证、齿面接触检查,以及必要的精度和运行性能评估。对于适用的特殊用途齿轮传动装置,可参考 API 613 等相关标准;具体要求应以设备设计及适用规范为准。
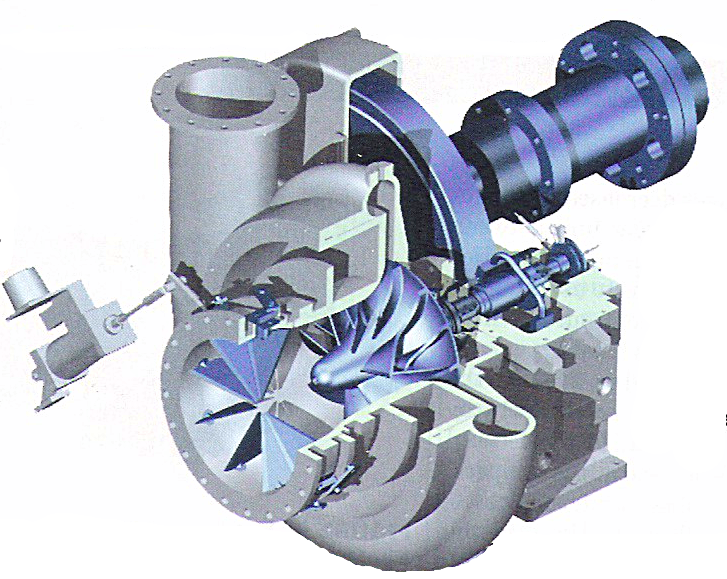
叶轮是离心压缩机实现气体增压的核心部件之一。其三维叶片形状、流道结构及出口几何参数直接影响气体的能量传递,进而决定流量、压力、效率和稳定运行范围。
仅依靠外形测量复制叶轮,可能忽略关键的气动与机械设计细节。
1. 叶片几何偏差影响压缩性能
叶片角度、曲率、厚度、分流叶片结构及流道形状的变化,都可能改变内部流动状态,造成流量、压力或效率偏离原有设计。
2. 动平衡不合格增加振动风险
如果加工精度不足,或制造过程中未充分控制质量分布,叶轮可能存在较大的残余不平衡,增加转子振动及轴承载荷。
3. 材料和结构完整性不足
叶轮在高速旋转时承受较高的离心应力。材料性能不合适、存在未被发现的缺陷,或缺少必要的强度验证,都可能增加裂纹、变形及其他机械失效风险。
4. 安装配合与间隙控制不当
叶轮内孔、轮毂、安装配合面及相关间隙如果不符合要求,可能影响转子装配精度和运行可靠性。
需要特别注意的是,叶轮即使能够正确安装并正常旋转,也不代表其能够达到原有的流量、压力和效率要求。因此,叶轮替换应综合考虑气动几何、材料选择、加工精度、尺寸检测和动平衡,并根据设备要求开展必要的强度及性能验证。
轴、齿轮和叶轮并不是彼此独立的零件,而是共同构成离心压缩机或透平机械的关键运行系统。
例如,轴的几何偏差可能导致振动增加,影响轴承和密封的工作状态;齿轮啮合异常可能引起额外的动态激励;叶轮几何或质量分布不合理,则可能同时影响气动性能和转子稳定性。
这些问题可能带来以下后果:
设备振动增加,轴承、密封等部件提前损坏。
流量、排气压力或运行效率下降。
维修频率增加,非计划停机风险上升。
轴、齿轮、叶轮及其他关联部件发生连带损伤。
初期采购成本较低,但长期维修和停机成本显著增加。
对于连续生产型工业设备,零件的真实成本不仅是采购价格,还包括安装、调试、能耗、维护以及非计划停机带来的损失。
因此,关键部件替代不能只比较价格和尺寸,更应关注经过验证的技术质量、运行可靠性和全生命周期成本。
逆向测绘本身并不意味着不可靠。它可以成为设备维修、老旧机组改造和关键部件国产化的重要技术手段。真正决定替换件质量的,是是否具备充分的工程依据、制造控制和质量验证能力。
建议重点做好以下工作:
第一,建立可靠的设计依据。 尽可能收集原始图纸、技术规范、材料要求、设备运行参数和历史维修记录,为替换制造提供依据。
第二,全面检查原有零件。 在测绘之前识别磨损、变形、裂纹及其他损伤,避免将已经失真的几何尺寸直接作为制造依据。
第三,控制材料和制造工艺。 根据设计要求确定材料、热处理、加工方法及质量检验标准,而不是仅凭外形确定生产方案。
第四,严格控制关键尺寸。 对形位公差、表面粗糙度、配合尺寸和其他关键特征进行检测,确保零件具备正确装配和运行的基础条件。
第五,实施针对性的验证。 根据零件功能和风险等级,开展必要的尺寸检测、无损检测、动平衡、工程计算或仿真分析,并形成可追溯的质量记录。
第六,重视整机安装与调试。 零件制造合格只是第一步,还需要确认装配间隙、对中、润滑、保护设定及试运行结果符合相应技术要求。
不同零件的风险等级和验证需求并不相同。合理的技术方案应根据设备结构、运行工况、失效后果及适用规范确定,而不是简单地为所有零件采用相同的检测流程。
对于关键旋转部件,可靠的国产化替代不是简单复制,而是在充分理解设备结构、原始设计和运行要求的基础上,重新建立可靠的制造与验证过程。
无锡艾尔泰科专注于离心压缩机整机、核心备件及维修改造解决方案,为工业客户提供具有成本竞争力的替换部件和设备服务。
凭借在英格索兰(Ingersoll Rand)、阿特拉斯·科普柯(Atlas Copco)、韩华(Hanwha)、IHI-Sullair 等相关品牌压缩机领域积累的维修与备件经验,我们能够结合设备型号、可获得的原始技术资料及实际运行条件,协助客户评估合适的替换方案。
我们的相关业务包括:
轴及转子部件: 根据可获得的原始设计资料和适用的工程要求,开展替换制造与技术验证。
齿轮及齿轮箱: 针对适用的离心压缩机结构,提供相关部件评估、替换及维修解决方案。
叶轮制造与替换: 重视叶轮几何、材料选择、加工精度和动平衡等关键要求。
整机维修与改造: 提供核心部件更换、设备翻新、大修及相关技术支持,帮助客户恢复设备运行。
在原始图纸和可靠设计资料可获得的情况下,我们优先以这些资料作为制造依据,而不是单纯依赖旧零件的实物测量。对于资料不完整的设备,则需要结合零件检测和工程评估,确定合理的替换设计与验证方案。
无锡艾尔泰科致力于将离心压缩机制造经验与备件、维修服务能力相结合,在保障技术要求的前提下,为客户提供更具性价比的解决方案,帮助降低维护成本和生产停机风险。
欢迎联系 无锡艾尔泰科,提供设备型号、零件图纸、运行参数及维修需求。我们的团队将根据现有技术资料,协助评估适用的核心部件替换、国产化制造或维修大修方案。